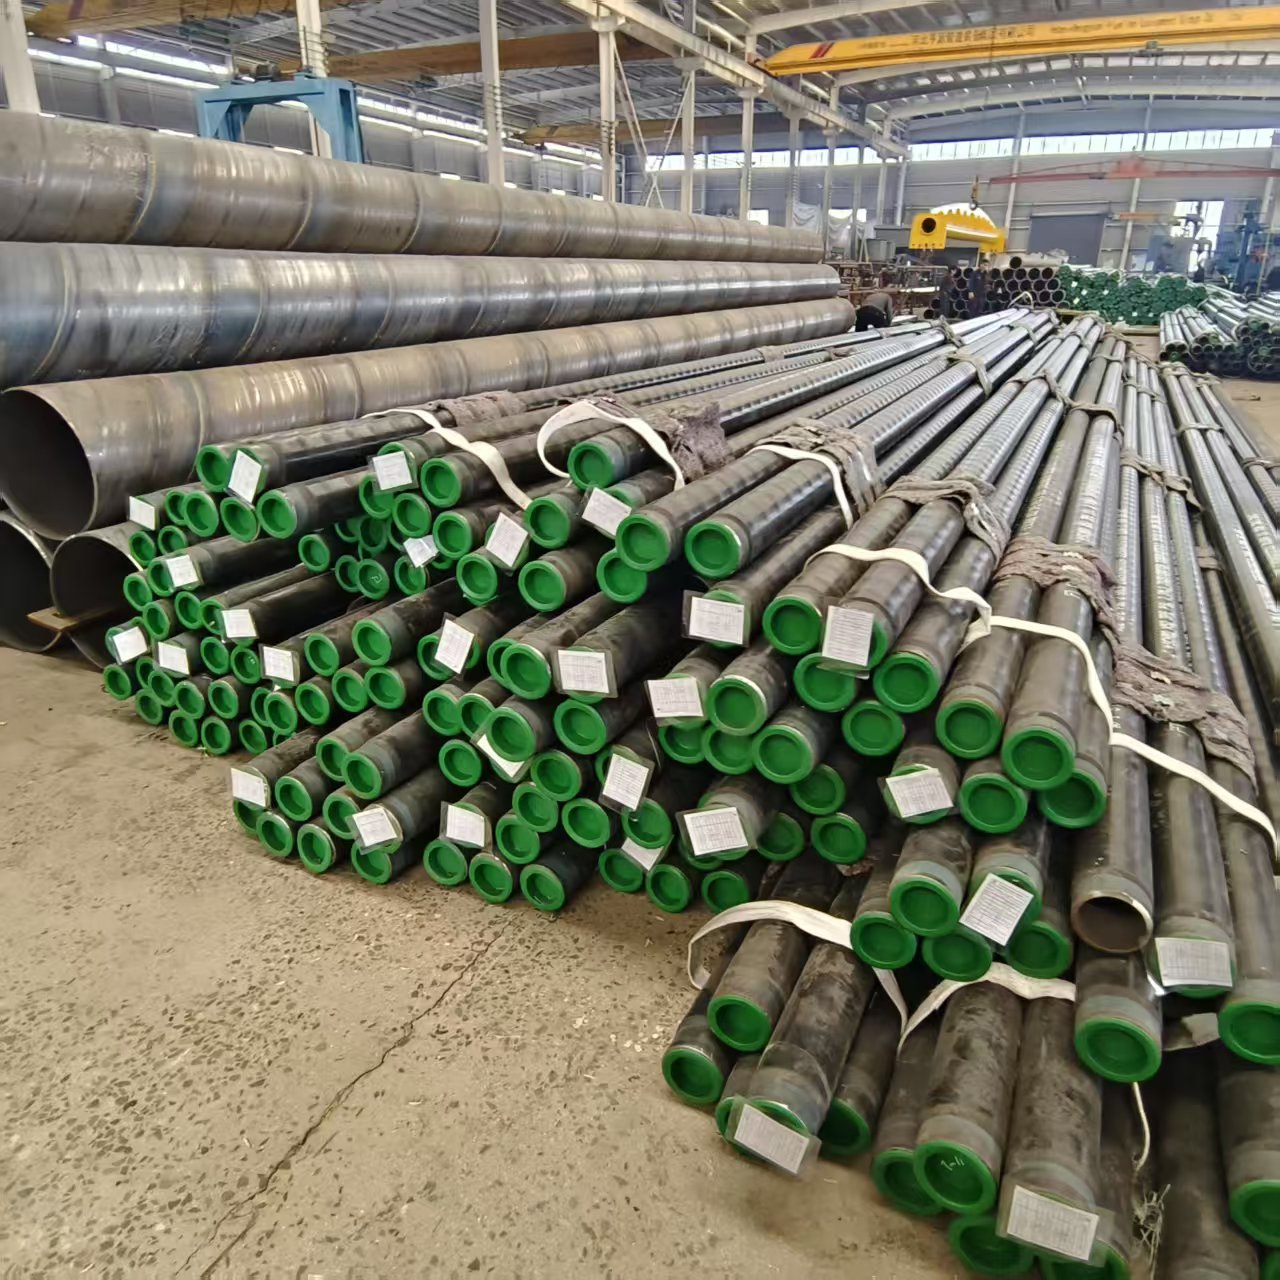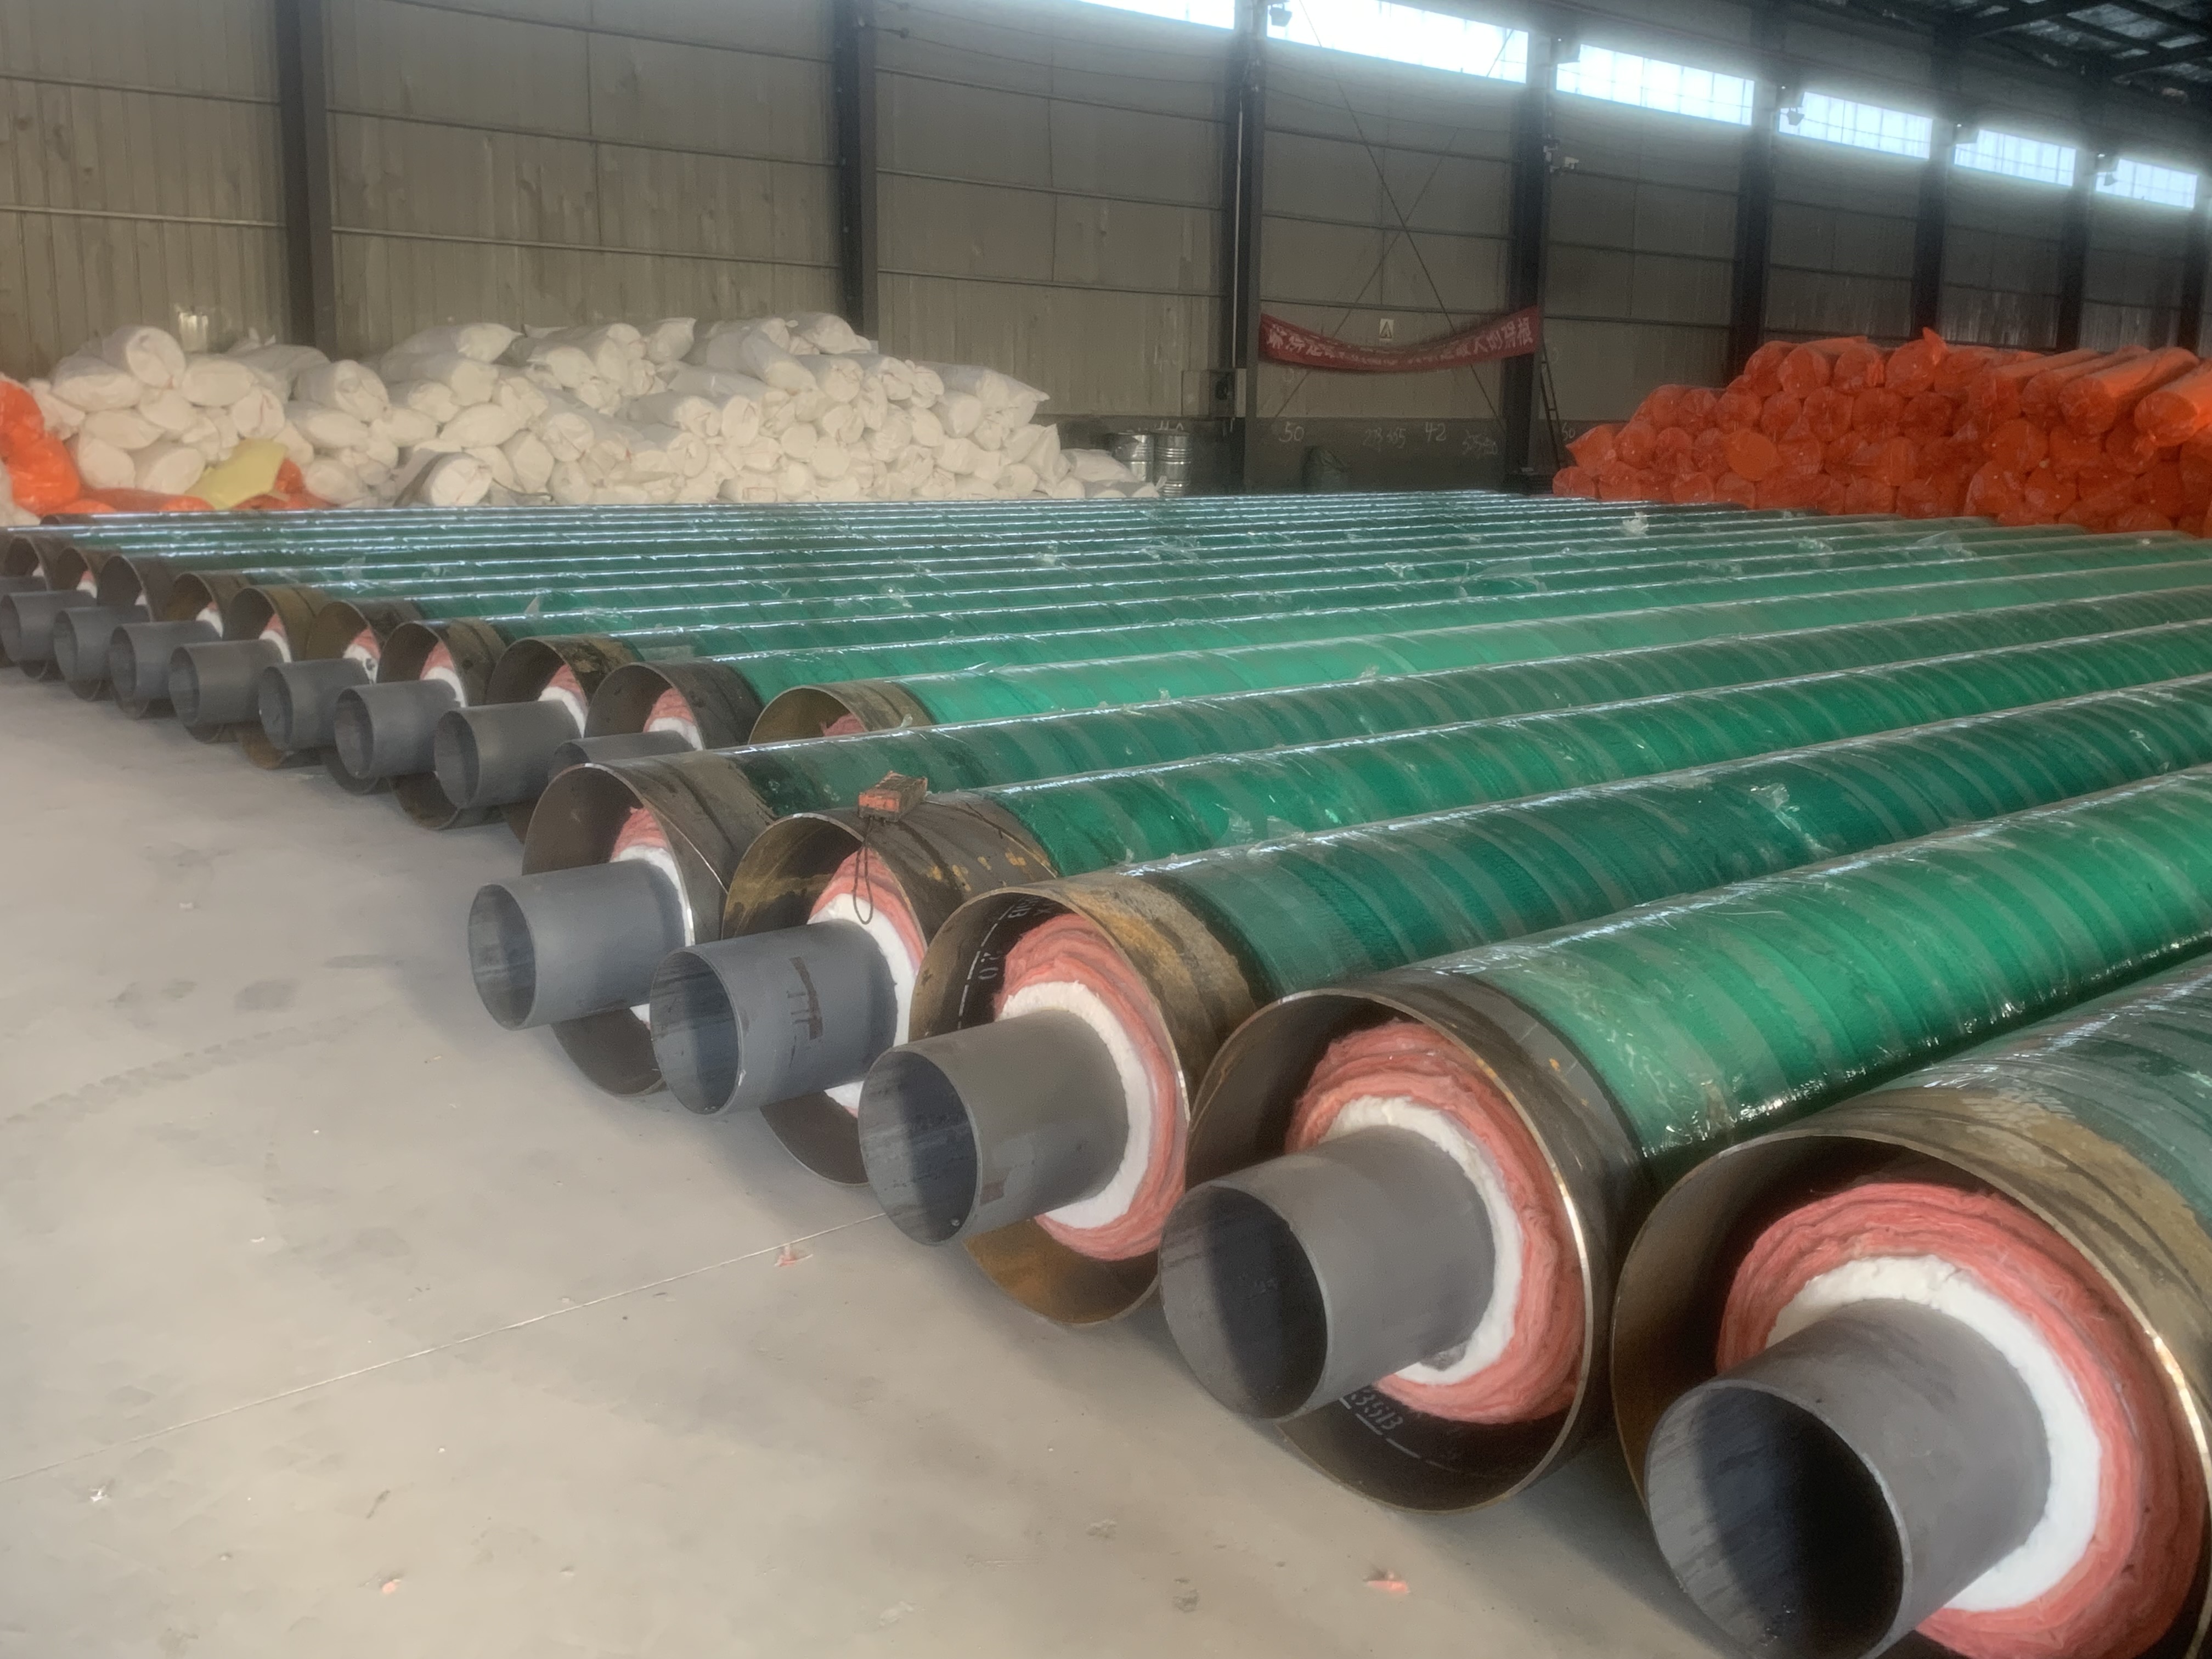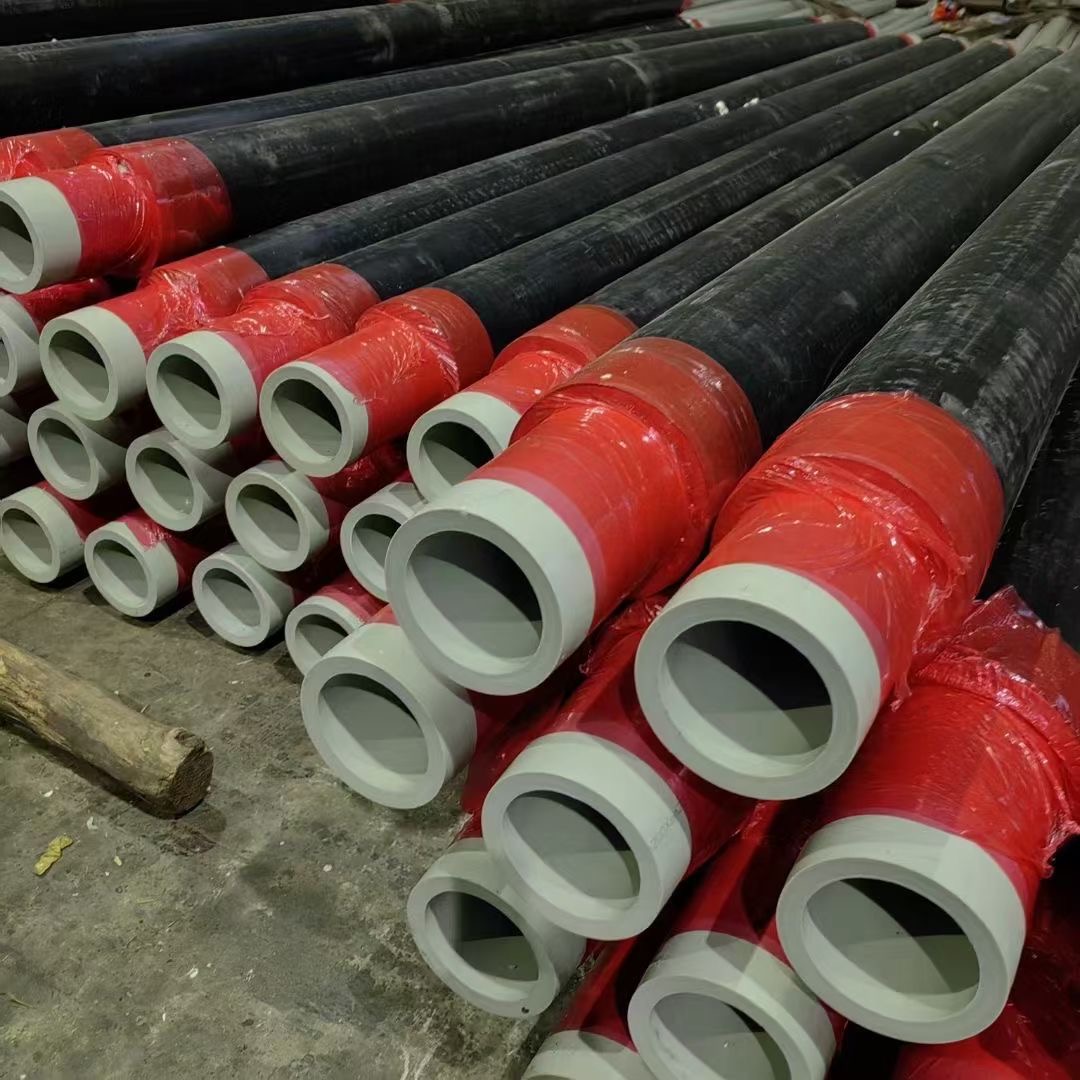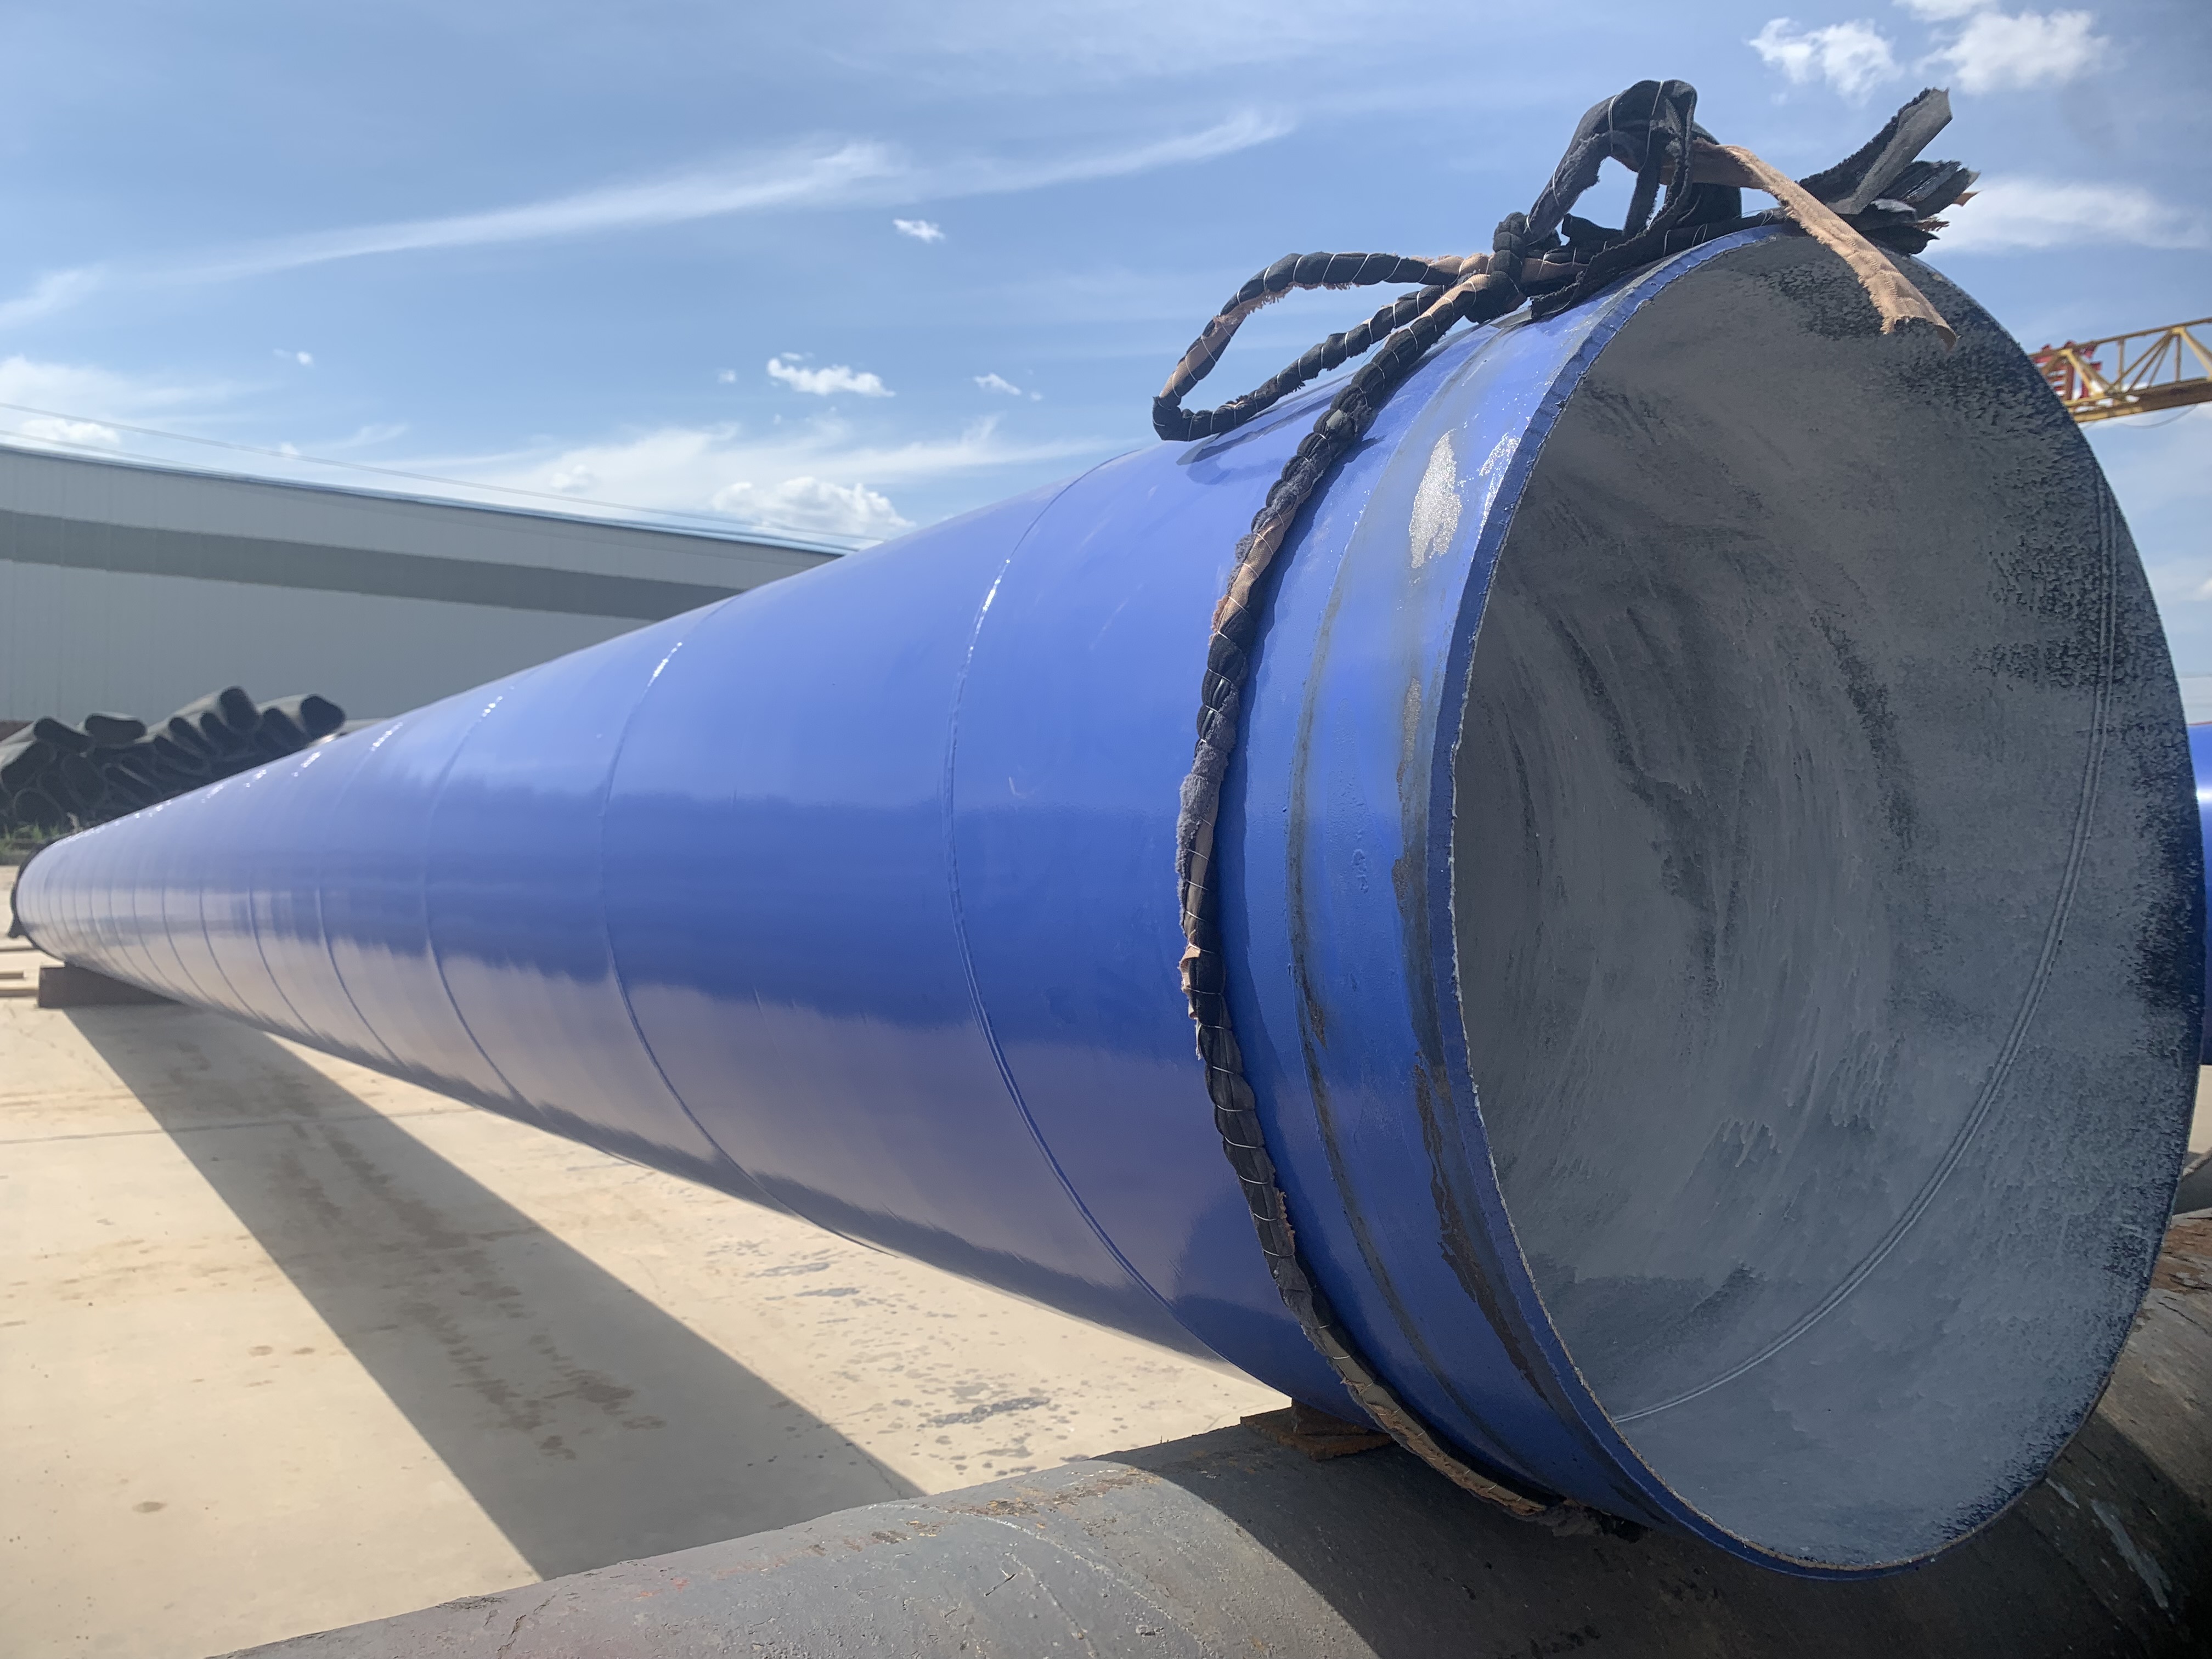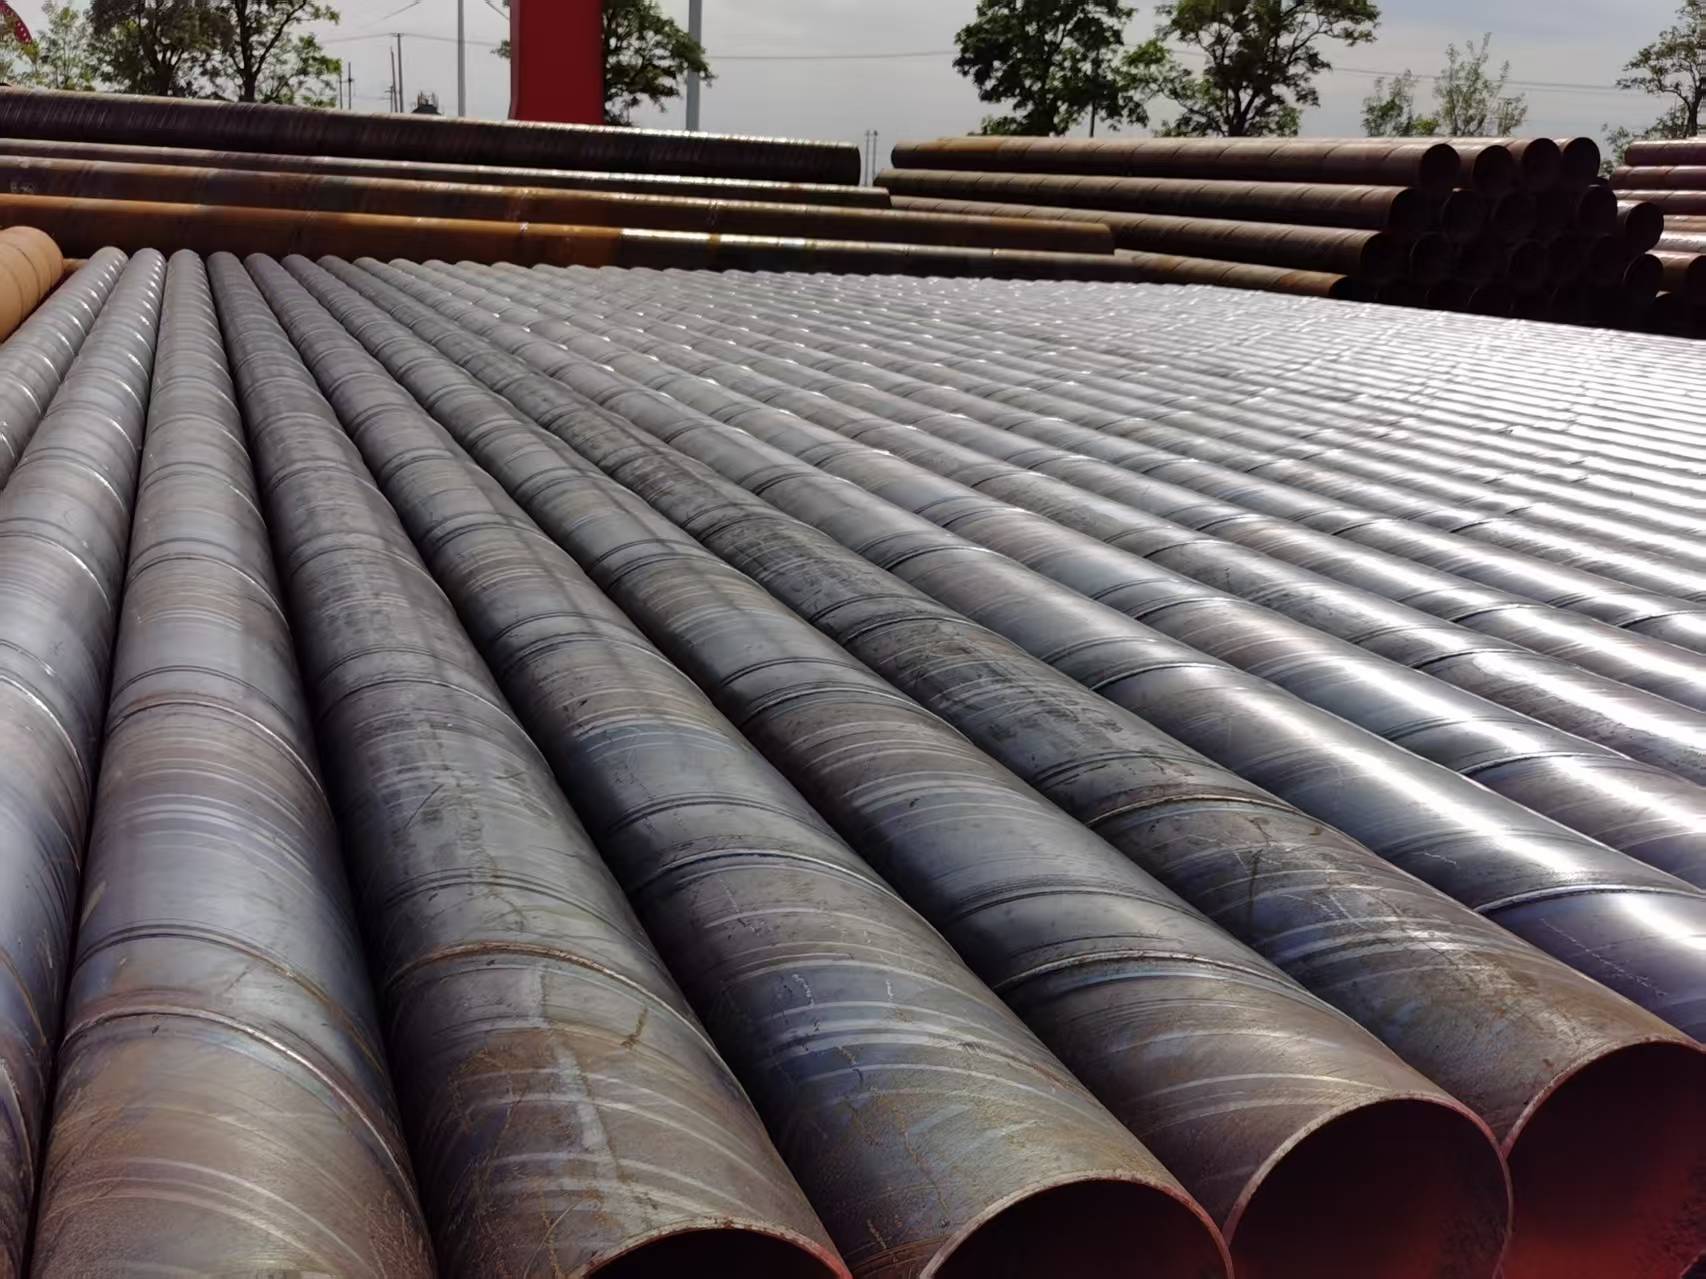
螺旋钢管,也叫螺旋埋弧焊管,是以钢带为原材料,通过卷管成型、连续埋弧焊接工艺制成的螺旋缝焊接钢管,管材焊缝呈螺旋状分布,可生产大口径钢制管材,在给排水工程、市政管网、热力管道基材、油气输送、污水处理、桥梁桩基套管、钢结构立柱等场景大量使用。该管材凭借大口径生产优势,规格适配性强,是大中型工程项目常用钢制基材,可作为裸管使用,也可配套防腐、保温加工,制成各类防腐保温成品管道。
产品成型原理区别于直缝焊接钢管。生产原料为热轧钢带,钢带经过开卷、矫平、清理处理之后,送入成型机组,按照设定成型角度,将钢带连续卷曲形成管状坯体,调整成型角度,就可以使用同一宽度钢带生产不同口径钢管。卷制成型的同时,采用埋弧自动焊接工艺完成内外焊缝焊接,焊丝、焊剂在焊缝区域形成熔池,焊剂覆盖熔池隔绝空气,保证焊缝成型质量,连续生产方式便于大批量制造不同长度管段。焊接完成之后,对管材进行管端切割、坡口加工,满足现场焊接对接要求。螺旋焊缝沿着管体螺旋走向分布,焊缝位置避开管材最大应力方向,在承受外压、内压工况下,拥有独特的应力分布特点。
生产工艺分为多个工序模块。原料进场之后,首先对钢带开展材质核验,检查钢带表面质量,去除钢带表面翘皮、锈蚀、缺陷部分。钢带经过矫直,消除板材原有弯曲变形,送入成型机卷曲成管筒;同步开展内埋弧焊、外埋弧焊两道焊接工序。焊后管材进行外观初检,随后开展无损探伤检测,常用超声波探伤,对整条螺旋焊缝进行连续检测,排查焊缝气孔、夹渣、未焊透等焊接缺陷。探伤合格管材,再进行水压试验,按照标准设定压力保压,检验管材承压能力,确认管材本体与焊缝无渗漏。水压试验完成后,进行管端加工,打磨坡口,测量管材外径、壁厚、长度、椭圆度等尺寸参数,最后开展外观终检。产品生产执行国家及行业相关标准,根据使用场景分为不同等级,用于承压流体输送的螺旋钢管,检测项目更加严格;用于桩基、钢结构套管的管材,验收指标按照对应工程要求执行。
产品性能特点方面,螺旋钢管可以生产口径范围更大,单根管材长度可以按需定制,相比无缝钢管,大口径规格采购成本更有优势。螺旋焊缝结构,焊缝长度大于管体轴向直缝,应力分布特点使其在承受内压时,焊缝承受应力相对较低。原材料钢带供应充足,适合大批量订单生产。管材基材为碳钢材质,机械强度良好,承压能力可以满足多数流体输送、结构支护场景需求。管材应用灵活,既可以直接作为套管、钢结构构件裸管使用,也可以作为基材,后续加工 3PE 防腐、聚氨酯保温、涂塑防腐等各类复合管道。同时产品也存在自身局限,管材带有螺旋焊接焊缝,对于超高压力、严苛腐蚀工况,需要评估焊缝适用性;管材裸管状态下碳钢容易锈蚀,埋地或者露天流体输送场景,必须配套防腐处理。
管材选型、运输与施工要点。项目选型阶段,需要区分管材用途,流体输送承压管道,应当选用对应流体输送标准螺旋钢管;桩基、支护套管可选用普通结构用螺旋钢管,确认管材壁厚、口径、材质等级。管材进场时核验材质证明、探伤报告、水压试验记录等资料,对管材外观、尺寸进行抽检。管材吊装堆放,使用合适支撑垫,避免管材局部受力变形;堆放场地保持干燥,裸管长期存放需要做好防锈防护。管道现场焊接作业,由持证焊工操作,焊接完成按照规范开展焊缝无损检测。作为埋地流体管道使用时,必须配套外防腐处理,防腐类型根据土壤腐蚀性、输送介质确定。管道基础施工,保证地基承载力均匀,避免不均匀沉降造成管材变形、焊缝开裂。
整体来看,螺旋钢管是应用场景十分广泛的焊接钢管基材,大口径制造优势突出,生产工艺成熟。管材性能与验收标准需要匹配项目使用工况,承压流体输送场景需要严格把控焊缝质量与探伤检测;裸管使用时做好防锈方案。合理选型,把控生产、焊接、基础施工各环节质量,螺旋钢管能够稳定满足给排水、管网基材、结构套管等各类工程需求。